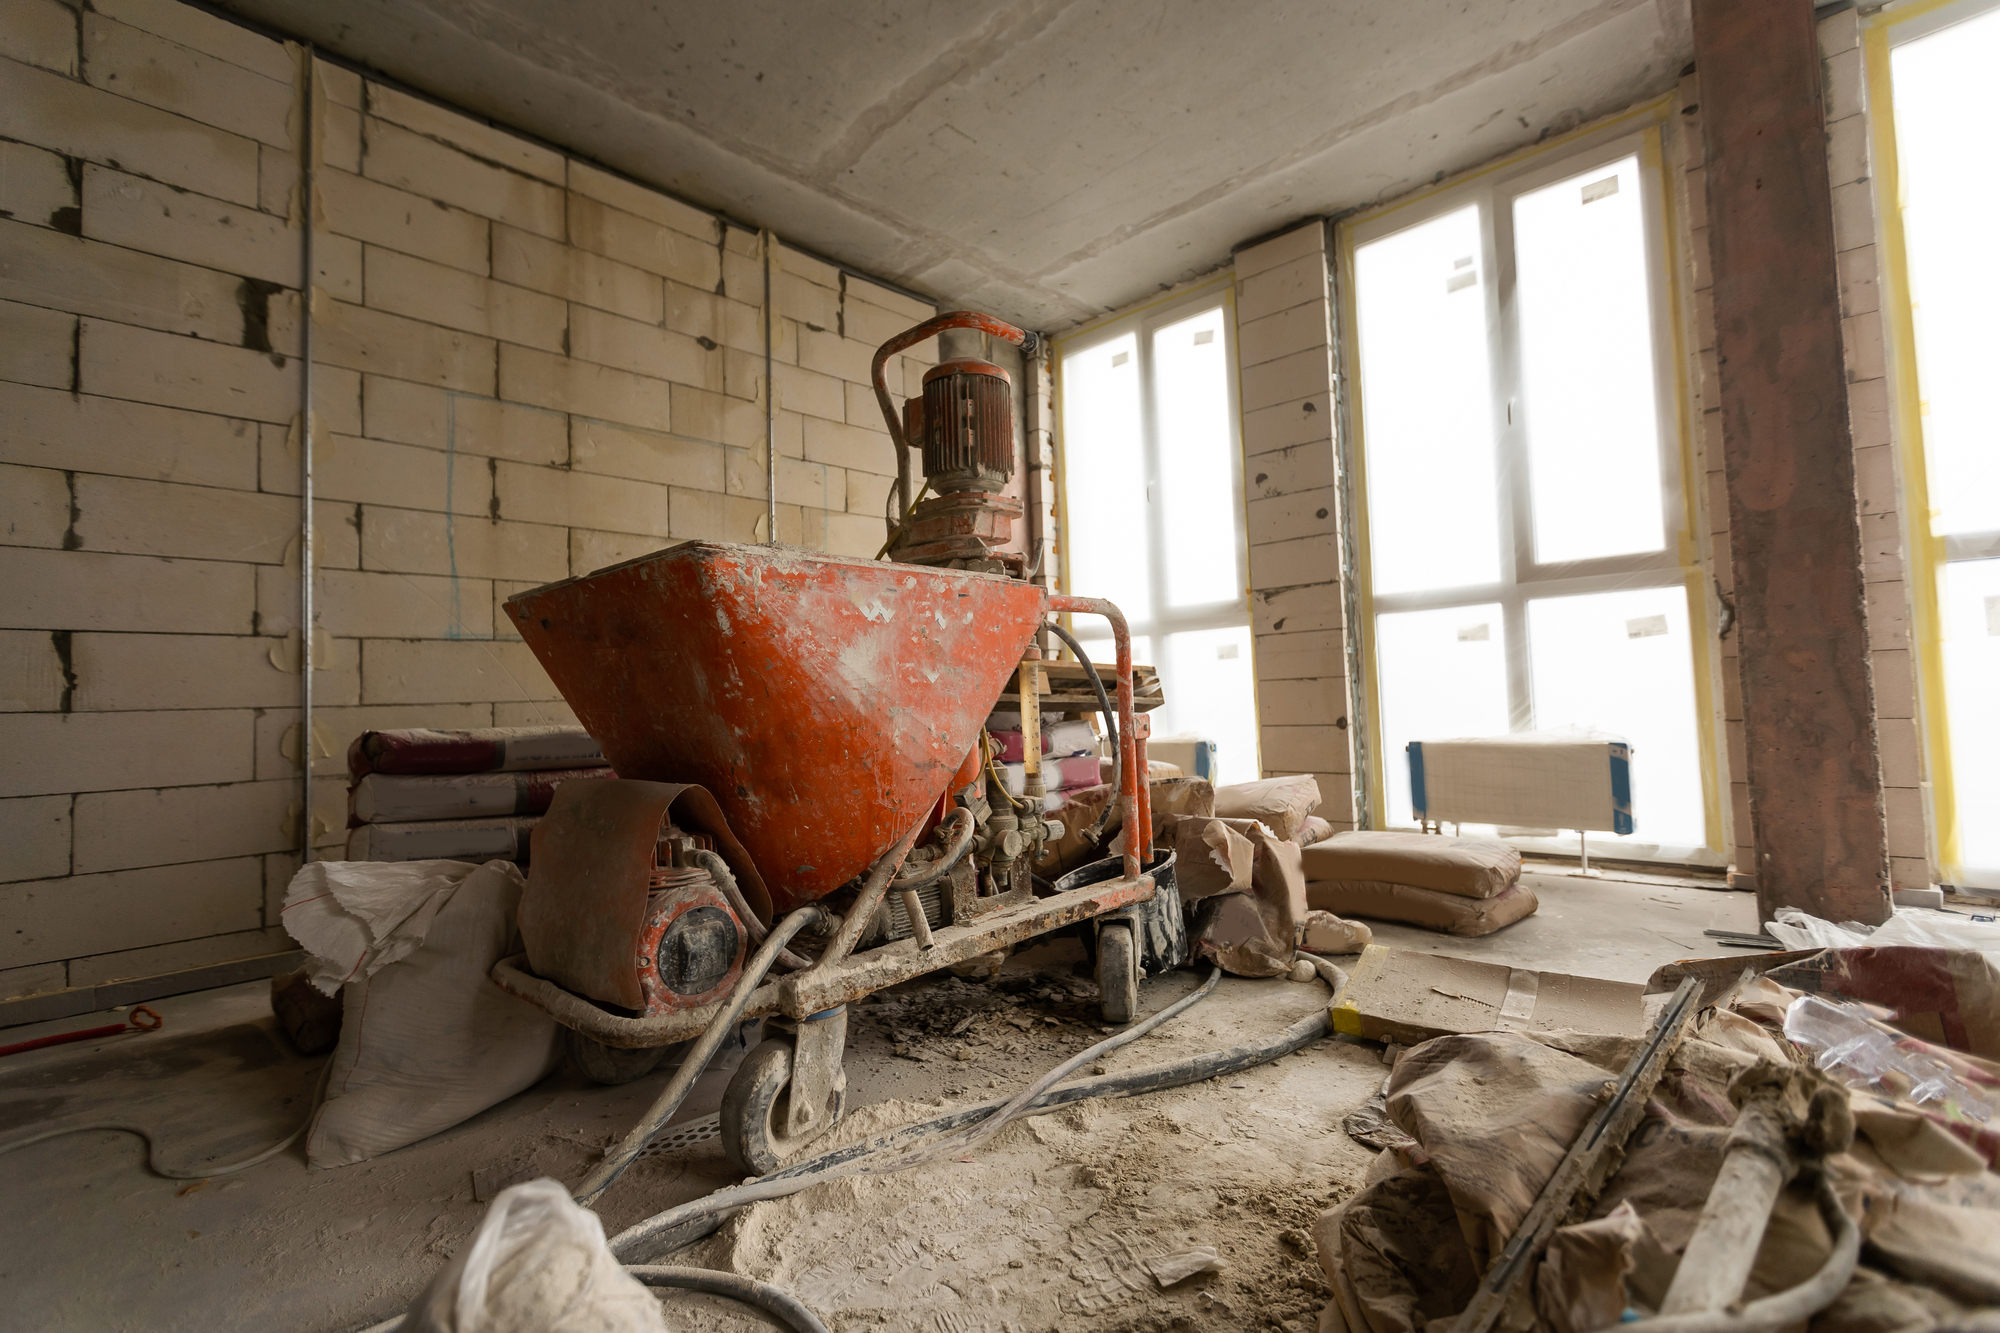
Agregaty tynkarskie – jak dopasować urządzenie do rodzaju prac budowlanych?
Dopasowanie agregatu tynkarskiego do specyfiki robót to nie kosmetyka, tylko fundament płynności realizacji i jakości powierzchni. Inny zestaw oczekiwań mają ekipy w mieszkaniówce, a inny wykonawcy przy większych inwestycjach z zapleczem zasilania i składowaniem materiału. Punktem wyjścia jest zdefiniowanie rodzaju mieszanki, organizacji stanowiska roboczego oraz zapotrzebowania na ciągłość podawania zaprawy. W praktyce decyzję determinuje także dostępne zasilanie na obiekcie i plan serwisowy, bo urządzenie ma pracować stabilnie przez kolejne etapy wykończeń , a nie tylko „zrobić” jeden front. Dlatego warto zbudować kryteria wyboru tak, by obejmowały zarówno parametry technologiczne, jak i logistykę budowy oraz realne kompetencje serwisowe zaplecza producenta.
Jak określić profil robót i właściwości mieszanki, aby dobrać klasę agregatu bez ryzyka przestojów?
Najpierw definiuje się, jaki charakter mają prace: szybkie modernizacje w lokalach, czy długie cykle na większych metrażach. Od tego zależy oczekiwany rytm podawania zaprawy, tolerancja na przerwy i organizacja stanowiska. Jeśli dominują krótkie, rozproszone zlecenia, liczy się mobilność, prostota obsługi i możliwość pracy w miejscach z ograniczonym dostępem do zasilania. Przy dużych inwestycjach akcent przesuwa się na ciągłość procesu i wydajne podawanie materiału na większe odległości wewnątrz obiektu. Właściwości mieszanki narzucają kolejny filtr. Jedne zaprawy „lubią” stabilne dozowanie wody i równomierne mieszanie, inne wymagają większej tolerancji na zmienną lepkość albo zapewnienia powtarzalnej konsystencji przez dłuższy czas w zasobniku. Agregat musi pracować w takim reżimie, by nie dochodziło do zbryleń czy „zatykania” linii na przejściach. Dobrą praktyką jest przetestowanie organizacji dozowania i mieszania na krótkim odcinku robót, zanim wejdzie się w pełen cykl – to pozwala wychwycić niuanse związane z danym tynkiem i konkretną wilgotnością podłoża. Dochodzi ergonomia stanowiska: gdzie stanie urządzenie, jak poprowadzić wąż roboczy, czy trasa nie przecina ciągów komunikacyjnych ekipy montażowej. Nawet świetnie dobrany agregat będzie spowalniał prace, jeśli co chwilę trzeba demontować odcinki przewodu lub walczyć z załamaniami. Warto też zaplanować zapas materiału oraz miejsce na jego przygotowanie, aby mieszać i podawać bez „pustych przebiegów”. Jeżeli w grę wchodzi zasilanie z silosu, konfiguracja urządzenia powinna uwzględniać współpracę z systemem tłoczenia suchego materiału, by nie dublować czynności i skrócić operacje przeładunkowe. Do typologii doboru dochodzi kwestia tolerancji na wahania warunków. Na mniejszych frontach temperatura i przeciągi szybciej wpływają na wiązanie mieszanki, co wymusza sprawną zmianę ustawień dozowania wody i rytmu pracy. Konstrukcja urządzenia ma umożliwiać płynną reakcję — włączając łatwy dostęp do stref czyszczenia. Z kolei na budowach, gdzie agregat pracuje wiele godzin dziennie, kluczowe staje się utrzymanie powtarzalności – nie tyle szczytowa „moc”, ile stabilność i przewidywalność procesu.
Warto postawić kilka precyzyjnych pytań już na etapie doboru:
- Jakie odcinki podawania będą dominować i czy trasy są stałe, czy zmienne w zależności od etapu robót?
- Jaka konsystencja mieszanki jest preferowana i jak wahania wilgotności otoczenia wpływają na jej zachowanie?
- Jak przebiega rotacja materiału — worki, czy zasilanie z silosu i czy wymiana palet nie wstrzymuje pracy urządzenia?
- Jak zorganizowana jest obsługa — jedna osoba, czy zespół, oraz czy operator ma doświadczenie z danym typem zaprawy?
Takie uporządkowanie kryteriów ułatwia wskazanie klasy agregatu i akcesoriów (średnice przewodów, zestaw czyszczący, osprzęt do dozowania), bez popadania w „przewymiarowanie”, które wcale nie musi oznaczać większej wydajności w realnych warunkach. Jeśli w grę wchodzi współpraca z systemem tłoczenia z silosu, sensownie jest dopasować cały łańcuch technologiczny do jednego standardu pracy – to redukuje ryzyko konfliktów ustawień i skraca czas rozruchu na nowym froncie.
Kiedy postawić na zasilanie 230V, a kiedy 400V i jak przełożyć to na logistykę robót?
Różnica między urządzeniami zasilanymi z 230V i 400V nie sprowadza się tylko do „mocy”. W praktyce to wybór kompromisu między uniwersalnością a przygotowaniem zaplecza budowy. 230V kusi dostępnością gniazd i mobilnością w zabudowie mieszkaniowej, gdzie przemieszczanie się pomiędzy lokalami bywa codziennością. Wariant 400V, typowy dla większych projektów, otwiera drogę do stabilnej pracy w długich cyklach, pod warunkiem, że na obiekcie istnieje odpowiednia infrastruktura zasilająca i kontrola obciążenia. Już na etapie planowania trzeba sprawdzić, jak przebiega dystrybucja energii, gdzie stoją rozdzielnie i czy prowadzenie dłuższych kabli nie koliduje z bezpieczeństwem i logistyką montażu. Z punktu widzenia organizacji robót, zasilanie 230V ułatwia szybki start i relokacje urządzenia w ciągu dnia. Z kolei tam, gdzie zaplanowano stałe, wielogodzinne podawanie, przewidywalność linii zasilania 400V pozwala ograniczyć wahania i lepiej zsynchronizować tempo prac wielu brygad. Odrębna kwestia to kompatybilność z systemami tłoczenia materiału z silosu — jeżeli na obiekcie funkcjonuje silomat, sensownie jest zgrać parametry energetyczne tak, by sekwencja zasypywania, dozowania i podawania nie wymuszała dodatkowych przerw. Wybór nie musi być zero-jedynkowy: zdarzają się etapy, w których ten sam zespół korzysta z dwóch konfiguracji, zależnie od frontu i dostępnej infrastruktury. Firma Małek — o co dokładnie pytać i czego się spodziewać? Oferta obejmuje produkcję agregatów tynkarskich, silomatów oraz pomp do podawania mieszanki betonowej, a do tego własne centrum serwisowe z naprawami w okresie gwarancyjnym i po gwarancji oraz leasing urządzeń; zakres usług rozszerza możliwość wytwarzania części, co ułatwia szybkie usuwanie awarii. Doświadczenie jest ugruntowane — Małek działa na rynku w Polsce od lat. Specjalizacja jest jasno zdefiniowana: urządzenia do prac wykończeniowych w budownictwie i systemy zasilania materiałem z silosu. Wartości merytorycznej dostarcza potwierdzenie aprobat i certyfikatów CE, a także praktyczna integracja produkcji i serwisu, dzięki czemu Małek spina łańcuch: projekt — wytwarzanie — opieka posprzedażowa. Decydując o napięciu zasilania, dobrze uwzględnić logikę tras wewnątrz obiektu. Krótsze, częściej rekonfigurowane odcinki sprzyjają pracy na 230V, gdzie „lekkość” organizacji bywa ważniejsza niż potencjał długotrwałego cyklu. Gdy prace trwają godzinami w jednym miejscu i do gry wchodzi zasilanie z silosu, korzyści z 400V wynikają nie tyle z nazwanej „mocy”, ile z reżimu stabilności, który ułatwia utrzymanie powtarzalności mieszania i podawania. W obu wariantach warto zawczasu przewidzieć właściwe przekroje przewodów, sposób zabezpieczenia linii i miejsce bezpiecznego włączania oraz odłączania, aby zmianę frontów dało się realizować bez chaosu. Nie można pominąć tematu kompetencji operatora. Tryb 230V często obsługują ekipy nastawione na elastyczność, którym zależy na szybkim przejściu przez mieszkania i lokale, natomiast przy konfiguracji 400V sensownie działać z wypracowaną procedurą uruchomienia i zatrzymania, bo to przyspiesza kolejne starty i zamykanie zmian. W obu przypadkach liczy się też komunikacja z generalnym wykonawcą: wskazane jest uzgodnić „okna energetyczne”, kiedy inne maszyny nie obciążają tej samej linii, co potrafi zniwelować problem nieoczekiwanych zaników mocy i spadków parametrów mieszania.
Jak zaplanować serwis, części i eksploatację, by ograniczyć przestoje i utrzymać powtarzalną jakość?
Dobra strategia utrzymania ruchu zaczyna się od kalendarza: przegląd po rozruchu, rutynowe czyszczenie po zmianie i kontrola elementów zużywających się przy każdej relokacji. Jeżeli agregat ma pracować w długich cyklach, sensownie zbudować pakiet części eksploatacyjnych „na miejscu”, tak by drobna awaria nie zamieniła się w kilkudniowy postój. Przydatne jest zestandaryzowanie osprzętu — identyczne szybkozłącza, te same średnice przewodów, jeden schemat czyszczenia — to skraca czas między frontami i zmniejsza ryzyko błędów operatorskich. Istotny jest wybór producenta, który zapewnia nie tylko sprzedaż, lecz także realne wsparcie. Własne zaplecze serwisowe oraz możliwość wytwarzania części przyspieszają naprawy, bo nie trzeba czekać na zewnętrzne dostawy. Tam, gdzie realizowany jest leasing, łatwiej skalować flotę do sezonowego obciążenia i unikać sytuacji, w których sprzęt „stoi” z przyczyn organizacyjnych. Weryfikacja aprobat i certyfikatów CE pełni tu rolę nie formalności, ale gwarancji, że układ bezpieczeństwa i podstawowe elementy konstrukcyjne przechodzą przez uznane ścieżki oceny. Plan serwisowy powinien być zsynchronizowany z kolejnością frontów i dostaw materiału. Przykładowo, okna serwisowe warto ustawiać tam, gdzie i tak przewidziana jest zmiana sekcji czy oczekiwanie na kolejną partię mieszanki. Dobre rezultaty przynosi jasny podział ról: operator odpowiada za bieżące czynności higieniczne i kontrolę wizualną, koordynator robót prowadzi rejestr przeglądów i zgłoszeń, a serwis producenta realizuje testy po naprawach i regeneracje podzespołów. Ten porządek minimalizuje nieporozumienia i przyspiesza decyzje o wymianie elementów granicznych. Eksploatacja to także czyszczenie bez kompromisów. Procedura końca zmiany, włącznie z opróżnieniem i przepłukaniem newralgicznych odcinków, nie jest „dodatkiem”, tylko warunkiem zachowania drożności. Warto dopasować zestaw do czyszczenia do rodzaju mieszanki i długości toru podawania, bo inne nawyki działają przy krótkich trasach, a inne, kiedy linia ma wiele załamań. Jeżeli urządzenie współpracuje z systemem tłoczenia materiału z silosu, plan czyszczenia musi obejmować również te elementy, które potrafią gromadzić pył przy zasypie, aby uniknąć niekontrolowanego zanieczyszczenia kolejnych partii. Zarządzanie ryzykiem przestojów kończy się na szkoleniu operatorów. Instruktaż od producenta, obejmujący start, zatrzymanie, reagowanie na typowe alarmy i podstawowe czynności obsługowe, podnosi niezawodność całego procesu. Tam, gdzie przewidziany jest serwis gwarancyjny i pogwarancyjny, kontakt z centrum obsługi pozwala szybko przejść przez weryfikację problemu i dobrać sposób działania: czy wystarczy dostarczyć część, czy niezbędna jest wizyta serwisowa. To realnie skraca czas reakcji i stabilizuje tempo robót na kolejnych etapach wykończeń.